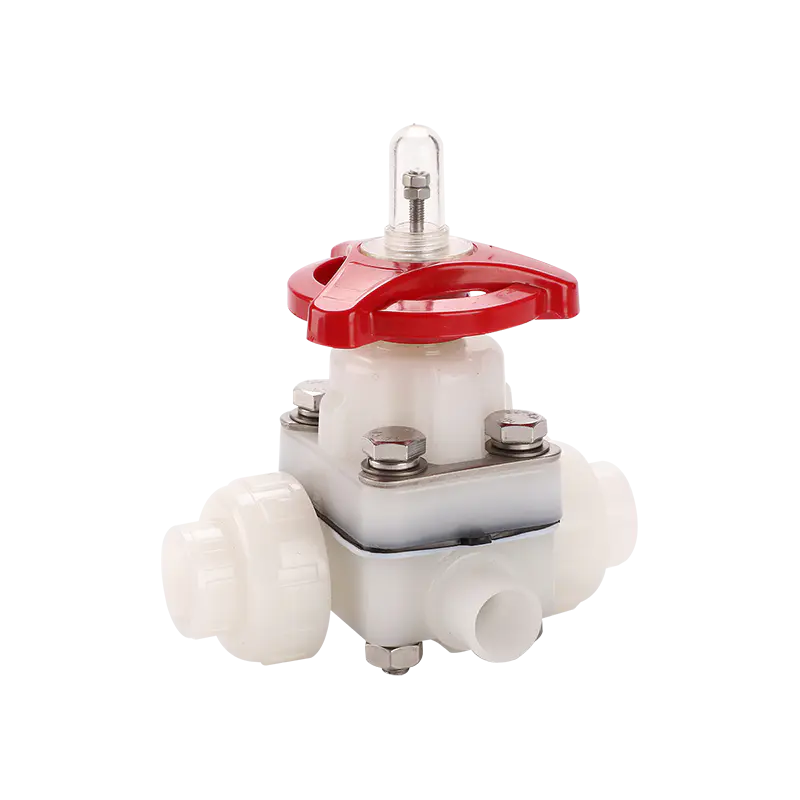
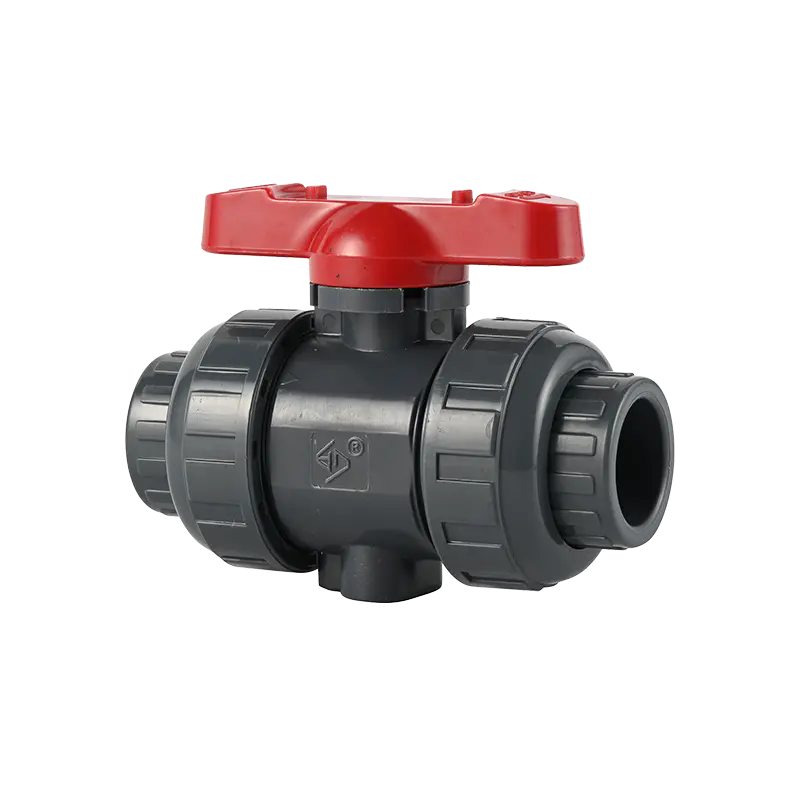
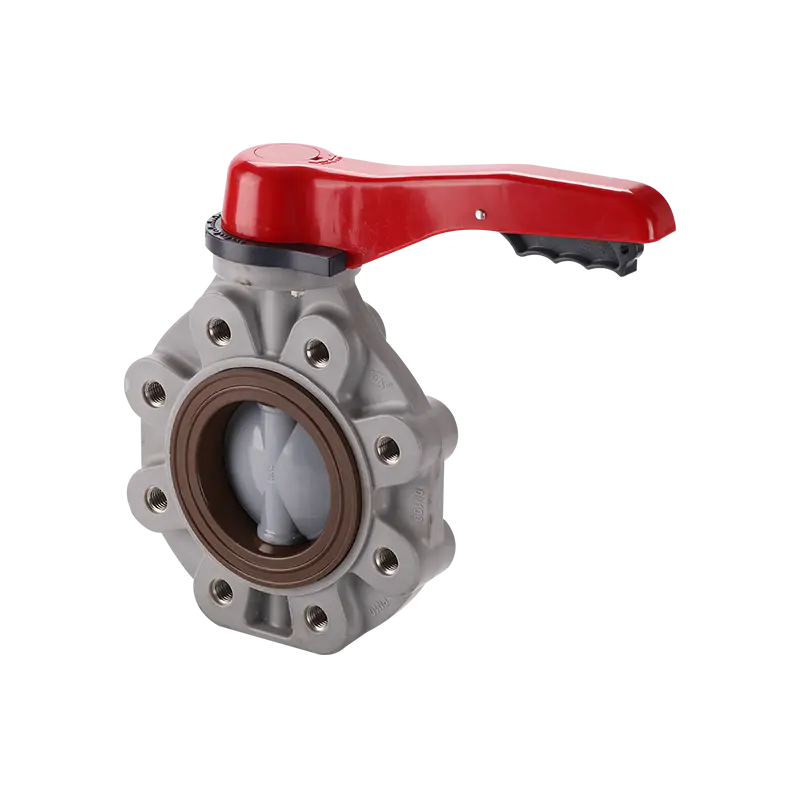
2 つの PVC ボールバルブが同じ倉庫から出荷され、同じ DN50 マーキング、ハンドルに同じ 16 バーの数字が印刷されていても、まったく異なる 2 つの製品のように動作する可能性があります。そのうちの 1 つは、10 年間の苛性物質の注入を通じて気泡の侵入を防ぎます。もう 1 つは 2 年目に茎からしだれが始まり、4 年目までにしっかりと固まります。外側には、どちらを購入したかはわかりません。
この 1 つのギャップが、「すべての PVC ボールバルブは同じ品質ですか?」という疑問の背後にあるものです。正直な答えはノーであり、その理由は不思議ではありません。それらは、樹脂、金型、シートコンパウンド、ステムシール、壁の厚さ、そしてカートンに入れる前に誰かがバルブを実際に圧力テストしたかどうかに存在します。以下は、汎用バルブと工業用バルブの違い、購入前にそれらを区別する方法、および安価なバルブの実際のコストがどこにかかるのかについてのメーカーの見解です。
樹脂グレードは最初で最大の品質変数です PVC ボール バルブは、UPVC、CPVC、PPH、PVDF、FRPP などの小規模な熱可塑性プラスチックから成形されます。それぞれの名前の中で、樹脂自体はほとんどの購入者の予想よりもはるかに多様です。コンバーターは、文書化された K 値とバッチ証明書が付いたバージンコンパウンドを購入することも、再処理工場から再粉砕したものを数分の 1 の価格で購入することもできます。どちらの材料も、棚上で正しく見えるバルブに成形されます。
違いは後で現れます。リグラインドはすでに少なくとも 1 回の熱履歴を経ています。ポリマー鎖は短くなり、安定剤と潤滑剤のパッケージは予測不可能であり、再生ストリームがグレードごとにきれいに分類されることはほとんどありません。衝撃強度は、同じ公称タイプのバージン樹脂と比較して 30 ~ 50% 低下する可能性があります。リグラインドバルブは室温での工場テストに合格します。 5 年間のポンプのサイクルやウォーターハンマーには耐えられません。
バージン化合物は耐薬品性にも重要です。リグラインドは、パイプ押出ライン、ケーブルジャケット、リサイクルされた継手など、以前の製品が何であれ、その残留物で汚染されていることがよくあります。これらの残留物は、攻撃的なメディアが壁を攻撃する弱い場所を作成します。浄水義務の場合、これはめったに見られません。次亜塩素酸ナトリウム、硫酸、塩化第二鉄の場合、バルブの寿命が決まります。
実際のチェック: 樹脂バッチ証明書と受入検査記録を要求します。バージンコンパウンドを購入するメーカーは両方を持っています。再生材を製造しているメーカーは通常、注文書を持っていますが、それ以外はあまりありません。
成形公差、肉厚、ボール形状 PVC ボールバルブ本体はプラスチックの固い塊ではありません。これは、計算された壁厚、最も高い応力ゾーンからウェルド ラインを遠ざけるように設計されたゲート位置、および部品が均等に収縮するか反るかを決定する冷却サイクルを備えた圧力容器です。樹脂を節約するために肉厚を 12% カットしても、バルブは室温での 1.5 倍のシェル テストに合格します。同じ圧力下では摂氏 55 度で故障します。
肉厚は確認するのが最も簡単な仕様であり、発注書に記載されないことが最も多い仕様です。本体の壁と端の接続部にあるキャリパーにより、購入したと信じている製品を受け取ったかどうかが 1 分以内にわかります。
ボールは精密部品であり、安価なバルブでは静かに性能が落ちてしまいます。優れた工業用バルブのボールの真円度は、シール バンド全体で約 0.05 mm に保たれています。シール領域の表面粗さは通常、Ra 0.8 マイクロメートル以上に指定されます。ボールの真円度が 0.2 mm ずれているバルブでも、シートが十分に柔らかいため、新品の状態でも密閉されます。数千回のサイクルの後、シートは永久に固まり、バルブから滴り始めます。
ステム振れと作動トルクは同じ話です。同心円状ではないステムは、ハンドルを回すたびに O リングに不均一な負荷がかかります。箱から出してすぐに 1 つのバルブが硬く感じられ、悪化する一方、同じサイズの別のバルブが 5 年間使用した後もまだ 2 本の指で回転するのはこのためです。
樹脂 バッチ証明書付きのバージンコンパウンドと未選別再生粉。この 1 つの決定により、衝撃強度と耐薬品性の上限が決まります。
ジオメトリ 肉厚、ウェルドラインの配置、ボールの真円度、ステムの同心度。それらはどれも目に見えず、すべて測定可能です。
シーリング PTFE または TPE シート、ツインまたはシングル ステム O リング、ステム底部のベアリング サポート。ここから漏れが始まります。
テスト サンプリング検査と 100% のシェルおよびシートのテスト。テスト記録は、バルブが実際にチェックされたことを証明する唯一の証拠です。
バルブが本当に遮断するかどうかはシートコンパウンドとステムシールによって決まります シートは実際に流れを止める部品であり、コスト削減の決定に最も影響される部品です。 PTFE シートの価格は、汎用 TPE シートの数倍です。部品トレイ上では、どちらも白いリングのように見えます。
PTFE は、ほとんどあらゆるものに耐性があり、摩擦係数が低いため、操作トルクが低く抑えられるため、化学サービスではデフォルトで選択されます。また、硬度も高いため、適切に密閉するにはより優れた仕上げのボールが必要です。柔らかい TPE シートは粗いボールに対して密閉するため、一部の低コストのバルブが最初は正常に機能するように見えます。また、TPE は溶剤やオイルと接触すると膨張し、シートが膨張するとボールが中心線から押し出され、トルクが増加して摩耗が促進されます。
ステムのシーリングは別の設計上の決定です。平らな溝に単一の O リングが最小限必要です。工業用バルブは通常、バックアップ付きのツイン O リング配置を使用し、場合によっては下部トラニオンまたは二次軸受面を使用して、ステムを 1 か所ではなく 2 か所で支持します。この詳細は断面図で確認できます。これは、バルブが特定の価格に到達するようにリバース エンジニアリングされるときに最初に消失するものの 1 つです。
ボディの構造も重要です。ワンピース バルブには漏れの原因となる本体接合部がありません。そのため、ワンピース フランジ設計が 1990 年代初頭に導入されてから化学品の標準となったのです。スリーピースバルブは、パイプを切断することなく所定の位置で整備できます。これは、ラインの解体に費用がかかるスキッドやマニホールドでは重要です。どちらもエンジニアリング上の正当な選択です。合法的ではないのは、溶剤溶接接合を備えた 2 ピースのボディが 1 ピース成形品と同等であるかのように提示されることです。
サンプルを承認する前に仕様を並べて比較する 同じ公称部品番号で 2 つの見積もりが 40% 異なる場合、機械加工の手間に差が生じることはほとんどありません。それはこれらのパラメータにあります。表を印刷してサプライヤーに渡し、裏付けとなる記録とともに実際の値を記入するよう依頼します。
表 1. 市販の PVC ボールバルブと工業グレードのバルブを区別するパラメータ。示されている値は一般的な範囲です。サプライヤーの図面とテスト記録を照合してください。 パラメータ エコノミーバルブ 工業グレードのバルブ なぜそれが重要なのか 樹脂 source 混合再生材、バッチ記録なし K値とバッチ証明書を備えたバージン化合物 衝撃強度と再現性のある耐薬品性 体壁の厚さ 図面より 10 ~ 15 パーセント下 図面通り、受入検査で確認済み 破壊圧力と長期耐クリープ性 ボールの真円度 0.15 ~ 0.25 mm の真円度のずれ シールバンド全体で0.05 mm以上 数千サイクルにわたるシート接触と漏れのない遮断 ボール表面仕上げ Ra 1.6 ~ 3.2 マイクロメートル Ra0.8マイクロメートル以上 シート摩耗率と作動トルク シート素材 TPE、グレードは未確認 PTFE、密度と寸法をチェック 膨潤、化学的攻撃、シールの一貫性 ステムシール シングル O リング、平溝 バックアップ付きツイン O リング、ボトムベアリングサポート ステムウィーピングと側面荷重耐性 圧力試験 1.0x 定格圧力での AQL サンプリング 1.5x および 1.1x でのシェルとシートの 100% テスト 現場での故障率と保証範囲 トレーサビリティ なし キャビティ番号、バッチコード、試験記録 クレームを調査して解決する能力
右側の列の値を生成できないサプライヤーは、必ずしも嘘をついているとは限りません。彼らはバルブを成形するのではなく、完成したバルブを取引仲介業者から購入するため、単に知らないだけかもしれません。それ自体は有益な情報です。
圧力定格は温度とともに低下し、ほとんどの購入者は補正を適用しません 16 bar と刻印されたバルブは、静的状態で、摂氏 20 度、水を加えた状態で 16 bar と評価されます。この数値は 60 度では無効です。熱可塑性プラスチックの圧力定格はディレーティング曲線に従い、その曲線は急峻です。 UPVC の場合、摂氏 60 度での使用可能な作動圧力は、摂氏 20 度の数値のおよそ 35 ~ 40 パーセントです。 CPVC は使用可能な範囲を上方に拡張しますが、同じ形状の曲線が適用されます。
16 12 8 4 0 20℃ 30℃ 40℃ 50℃ 60℃ UPVC ボールバルブの媒体温度に対する作動圧力 (bar) 実際の結果は単純です。ラインが摂氏 55 度で動作し、システムが 10 bar に設定されたリリーフバルブによって保護されている場合、標準の 16 bar の UPVC バルブでは適切ではありません。より高い評価のボディか、別の素材を選択するのが正しい選択です。 20 度の数値のみを選択することは、熱可塑性プラスチック配管で最も一般的な仕様エラーの 1 つです。
見落とされがちな 2 番目の効果があります。熱サイクルを繰り返すと、シートのプリロードが緩みます。周囲温度で初日に完全にシールされたバルブは、目に見えて何も故障していない場合でも、200 回の加熱と冷却のサイクル後に少量の媒体を通過し始めることがあります。工業用バルブの設計では、材料が弛緩しても接触圧力を維持する、バネ付勢シートまたはより深いシート ポケットを使用することで補償します。
化学的適合性は曲線であり、「はい」または「いいえ」の答えではありません 化学薬品に対する材料の「耐性」を示す耐性チャートは出発点であり、仕様ではありません。実際の性能は、濃度、温度、曝露時間によって異なります。 UPVC は、希硫酸を周囲温度で快適に処理します。温度を摂氏 60 度まで上げると、同じ材料が軟化し始め、圧力能力が失われます。次亜塩素酸ナトリウムは、12 パーセントを超える濃度で一部のグレードを攻撃する一方、そのしきい値以下では影響を受けない媒体の好例です。
熱可塑性バルブでは 2 つの故障モードが最も重要です。 1 つ目はポリマー自体に対する化学的攻撃で、膨潤、変色、機械的強度の低下として現れます。 2 つ目は、浸透および環境応力亀裂です。媒体が材料内に拡散し、荷重がかかると部品に亀裂が入ります。多くの場合、壁の中央ではなく、取り付け部分や応力集中の部分で亀裂が発生します。
責任あるサプライヤーは、バルブを推奨する前に、媒体は何か、濃度、温度、圧力という 4 つの質問をします。サプライヤーがこれらの質問をせずにバルブの見積もりを出した場合、ソリューションではなく部品番号を販売していることになります。工業用熱可塑性ボールバルブの範囲の値は、周囲温度ではなく実際の動作温度でのメーカーの耐薬品性データと比較して常に確認する必要があります。
数十年にわたる熱可塑性バルブ製造から実際に得られること いくつかの品質の違いは、バルブが現場で動作するのを 20 年または 30 年観察した後に初めて明らかになります。 Ningbo Baodi Plastic Valve Co., Ltd. の歴史は 1979 年に遡ります。その前身工場は中国で生産される最初のプラスチック ダイヤフラム バルブの 1 つを製造しました。この設計は 1983 年に旧化学工業省が主催する技術審査に合格しました。1992 年に同社は一体型フランジ付きボール バルブを開発しました。この本体設計は、本体の接合部が完全に取り除かれているため、後に化学処理で最も広く使用されるプラスチック バルブ形式の 1 つとなりました。
その時代から得た教訓が、今日でもよく構築されたバルブの姿を形作っています。一体型のフランジ構造が存在するのは、積極的な使用においてボルト締めおよび溶剤溶接された本体接合部が主要な漏れ経路であるためです。単一の O リングがシートよりもステムで故障することがはるかに多かったために、ツイン ステム シーリングが存在します。肉厚マージンが存在するのは、プラントのエンジニアが 10 年間稼働していたラインでのクリープ故障を報告し続けていたためです。
2006 年に同社は工業用熱可塑性プラスチックのパイプと継手の分野に進出し、CPVC を工業グレードの配管とバルブに適用した最も早い国内メーカーの 1 つになりました。 1 つの生産システムからのバルブ、パイプ、継手の組み合わせは、思っている以上に重要です。なぜなら、バルブ端接続部とパイプ継手の間のインターフェースが現場漏れの大部分の原因となるからです。
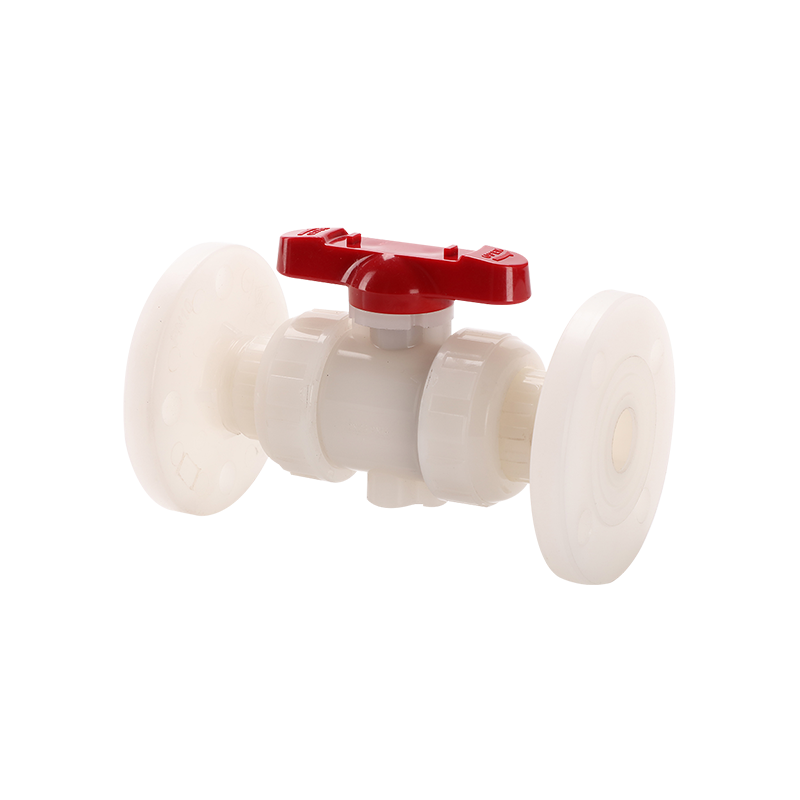
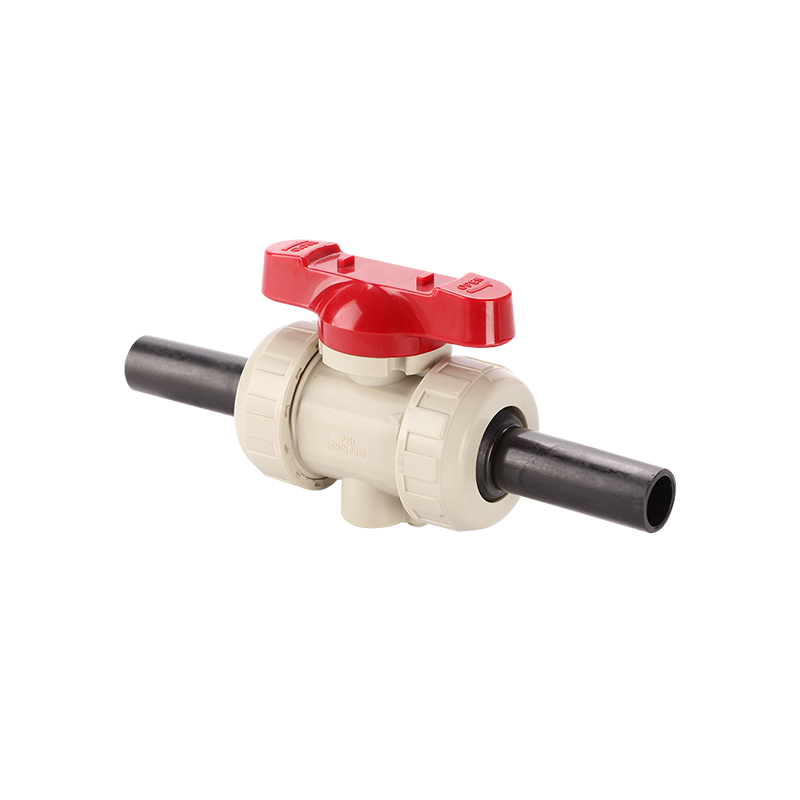
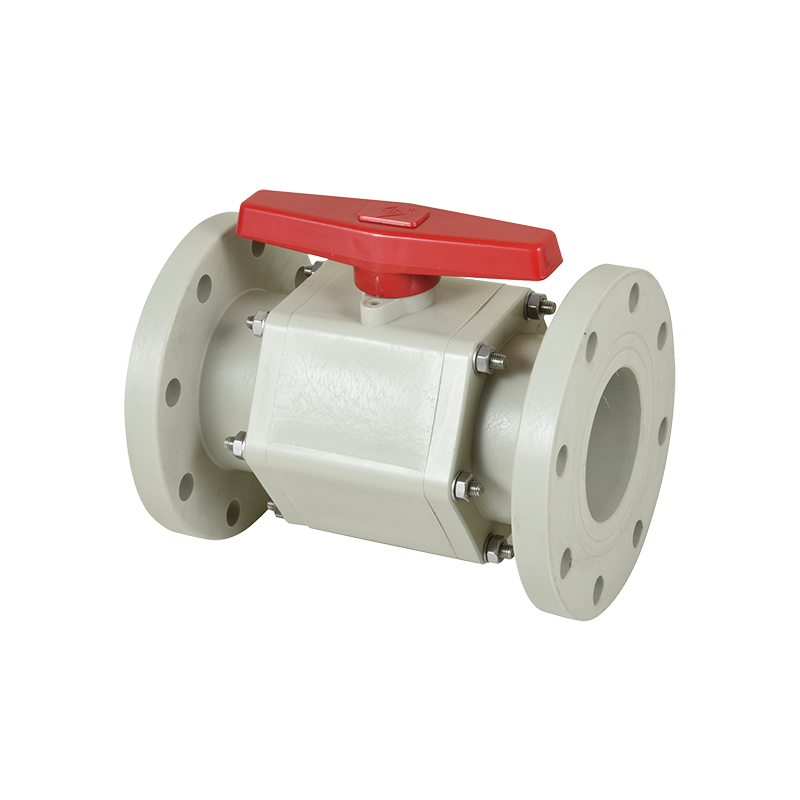
工業用熱可塑性配管用フランジ型ボールバルブ PTFE シールとオプションのロックを備えた手動プラスチック フランジ付きボール バルブは、フランジ接続がフィールド リーク ポイントを減らす常設の化学ラインに適しています。 製品を見る→ 保守可能な産業ライン用の真のユニオン ボール バルブ UPVC、CPVC、PVDF 用の PN16 定格のフルボア手動プラスチック ボール バルブ。ユニオン設計により、パイプを切断せずにメンテナンスのために取り外すことができます。 製品を見る→ 高温産業用スリーピースボールバルブ 高温、高圧の大口径プロセス向けの厚い本体と金属接続を備えた手動プラスチックボールバルブ。スリーピース設計により、検査のためにボールとシートが露出します。 製品を見る→ これら 3 つのボディ スタイルは、ほとんどの産業上の義務をカバーします。フランジ形式は、永続的な化学ラインのデフォルトです。真のユニオン形式により、パイプを切断することなくバルブを取り外して整備できるため、スキッドのメンテナンス時間を短縮できます。スリーピース形式では、体をラインから外すことなく、検査のためにボールとシートを露出させることができます。
圧力試験データにより工業用バルブとカタログコピーを区別 すべての PVC ボールバルブは、定格圧力の 1.5 倍でシェルテストを行い、定格圧力の 1.1 倍でシートテストを行う必要があります。問題は、すべてのバルブがテストされるのか、それとも各バッチのサンプルのみがテストされるのかということです。抜き取り検査は正当な生産戦略ですが、全数検査と同じ製品ではなく、価格差はそれを反映しています。
テストパラメータも重要です。一般的な近道は、保持時間を指定された期間から数秒に短縮することです。これにより、限界リークのあるバルブを通過できるようになります。もう 1 つは、水の代わりに空気を使ってテストする方法です。低圧では空気漏れを検出するのが難しく、排除しやすいためです。証明書があなたが考えているとおりの意味を持っていると考える前に、テスト記録の形式と保持時間を尋ねてください。
熱可塑性バルブの関連規格には、工業用バルブの ISO 9393、配管システムのプラスチック バルブの DIN 3441、プラスチック パイプと圧力試験の ASTM D1599 および D3139 が含まれます。これらの規格を参照するメーカーは、証明書の規格番号だけでなく、テスト対象となる特定の条項を示すことができる必要があります。
トレーサビリティはループを閉じます。ボディに刻印されたキャビティ番号により、どの金型で製造されたかがわかります。カートンのバッチコードにより、どの樹脂ロットが使用されたかがわかります。これら 2 つの情報がなければ、現場での障害を調査することはできず、デフォルトでは「取り付けエラー」が原因であると判断されます。これは単なる技術的なリスクではなく、実際の商業上のリスクです。
調達リスクを軽減するサプライヤーと工場のチェック サプライヤーの証明書フォルダーは出発点であり、生産ラインを確認する代わりにはなりません。 ISO 9001、ISO 14001、ISO 45001 などの品質マネジメント システム認証により、システムが存在することが確認されます。このシステムが購入しようとしているバルブに適用されるかどうかは確認されていません。
工場訪問またはリモート監査中に何を見るべきか:
バルブラインに使用される射出成形機の数と、金型がメーカーによって所有されているかサードパーティによって所有されているか。 入荷する樹脂がバッチごとにサンプルを保持して検査および記録されているかどうか。 校正記録を備えた社内の圧力テストベンチがあるかどうか、またはサプライヤーが口頭での保証に頼っているかどうか。 ボールとステムのコンポーネントが社内で製造されているのか、下請け業者から購入されているのか、またその下請け業者がどのように認定されているか。 紫外線にさらされると時間の経過とともに PVC が劣化するため、完成したバルブが管理された環境で保管されているかどうか。 メーカーが国家圧力配管コンポーネント製造ライセンスを保有しているかどうか。これは、圧力システムで使用される製品に対する一部の市場の規制要件です。 工場にこれらの管理がない場合、調達リスクは完全に購入者に移ることになります。そのリスクは必ずしも単価に表れるわけではありません。通常、これはラインの停止、港でのバッチ拒否、または設置後 18 か月後の保証請求として表示されます。これらの費用が発注書に反映されることはほとんどありません。
バルブ本体よりも高価な購入ミス 最初の間違いは、見た目で買うことです。寸法が基準サンプルと同一のバルブであっても、樹脂、シートコンパウンド、および壁の厚さが異なる場合があります。外観に基づく承認は、低コストのバルブが仕様に登録される方法です。
2 番目の間違いは、保持されているサンプルをスキップすることです。承認されたゴールデン サンプルとバッチ コードを保存し、各納品をそれと比較します。これは 10 分間のプロセスで、製品が変更されたかどうかに関するほとんどの議論を排除します。
3 番目の間違いは、最も安い見積もりをベースラインとして扱い、他のすべてをそれに基づいて交渉することです。このため、誠実なサプライヤーは、バルブの機能に必要な機能、つまりシートグレード、ステムシール設計、全圧テストを正確に削除する必要があります。多くの場合、結果として得られる製品は見た目は同じですが、動作はまったく異なります。
4 番目の間違いは、製品の再認定を行わずにサプライヤーを変更したことです。同じ部品番号の新しいソースは新製品です。圧力テストや、アプリケーションが攻撃的である場合の化学的適合性チェックなど、同じサンプル承認プロセスを実行します。
5つ目の間違いは、メーカーと商社の違いを無視していることです。シート素材やステムシールに関する技術的な質問にはメーカーがお答えします。商社は通常、質問を転送し、おおよその回答を返します。アプリケーションが重要な場合、その違いによって、ソリューションを受け取るか出荷を受け取るかが決まります。
よくある質問 PVC ボールバルブはすべて同じ品質ですか? いいえ。部品番号と寸法が一致していても、品質はソース間で大きく異なります。主な変数は、樹脂のグレード、壁の厚さ、ボールの真円度と仕上げ、シートの材質、ステムのシール設計、およびバルブが個別に圧力テストされたかどうかです。 2 つのバルブは、ベンチ上では同じに見えても、2 年間使用するとまったく異なる動作をすることがあります。
ボールバルブにおいてバージンPVCが重要なのはなぜですか? バージン化合物は既知の分子量を持ち、添加剤パッケージが管理されており、以前の処理による汚染はありません。リグラインドは少なくとも 1 回の熱サイクルを経ているため、ポリマー鎖が短くなり、衝撃強度が低下します。積極的な化学薬品の使用では、リグラインドには媒体が壁を攻撃する弱点も生じます。違いは目に見えませんが、圧力やサイクル用途では耐用年数が短くなります。
受け取ったバルブが再生材から作られたかどうかを確認するにはどうすればよいですか? 良好なリグラインド成形品は許容範囲に見えるため、目視検査で最終的な答えが得られることはほとんどありません。信頼できる方法は文書化です。樹脂バッチ証明書と受入検査記録を求めます。また、サンプルのバルブ本体を制御された高さから硬い床に落とし、その結果を既知の未使用サンプルと比較することで、衝撃挙動を比較することもできます。このテストは粗雑ですが、差が大きい場合は明らかになります。
PTFE は常に最良のシート素材ですか? PTFE は、抵抗が広く、摩擦が低いため、化学サービスに最適なデフォルトですが、シールするにはよく仕上げられたボールが必要です。中程度の温度での浄水用途では、適切に指定された TPE シートは何年にもわたって適切に機能します。問題は、低コストのバルブの多くがグレードを指定せずに TPE を使用していることです。これは、シートが油や溶剤と接触すると予期せず膨張したり硬化したりする可能性があることを意味します。
バルブがシートではなくステムから漏れるのはなぜですか? ステムの漏れは通常、シーリング設計の問題またはステムへの側面負荷を示しています。平らな溝内の単一の O リングでは、ステムの振れ、熱サイクル、繰り返し動作を補償する能力が限られています。バックアップ付きのツイン O リングとステム底部の座面との組み合わせにより、荷重が分散され、接触圧力が維持されます。ステムの漏れは、図面に従って作られたバルブよりも、価格に従って作られたバルブでより一般的です。
圧力定格が高いほど常に品質が良いことを意味しますか? いいえ。ハンドルに印刷されている定格は、摂氏 20 度における公称値です。バルブの壁厚が薄い場合、シートが柔らかい場合、またはステムシールが最小限である場合、バルブは高い公称定格を備えていても性能が低下することがあります。定格は、軽減曲線、試験記録、材料仕様書と合わせて参照してください。
バルブの圧力定格がラインで実際に見られる圧力と一致しないのはなぜですか? 熱可塑性プラスチックの圧力定格は、温度が上昇すると低下します。摂氏 20 度で 16 バールの定格のバルブは、摂氏 60 度で 6 バールでしか使用できない場合があります。仕様誤差の多くは、温度補正を適用せずにバルブ定格とシステム圧力を比較することで発生します。実際の媒体と温度については、メーカーのディレーティング表を必ず確認してください。
2 つのサプライヤーを公平に比較するにはどうすればよいですか? 樹脂の供給源、肉厚、ボールの真円度、シートの材質、ステムシールの設計、試験方法、トレーサビリティを網羅する同じ技術質問票を両方送信します。次に、それぞれに承認済みのサンプルを要求し、同じ圧力テストとサイクリング テストを実行します。バルブを 2 倍の頻度で交換する必要がある場合、単価を 20% 節約しても意味がないため、価格は最初ではなく最後の変数として比較する必要があります。
設置方法は PVC ボールバルブの寿命に影響しますか? はい、実質的には。ソケットに溶剤溶接するセメントが多すぎると、接着剤がボール室に押し込まれ、バルブがロックされる可能性があります。ねじ接続を締めすぎると、ねじの根元で本体に亀裂が入ります。サポートパイプの配管が不十分であると、バルブ本体に曲げ荷重が直接かかります。ステムを下向きにしてバルブを取り付けると、ステムシールの周囲に媒体が閉じ込められます。これらはいずれも製造上の欠陥ではありませんが、一般に品質上の問題として報告されています。
注文する前にサプライヤーに尋ねると最も役立つことは何ですか? バルブが検出する媒体、濃度、温度、圧力を尋ね、次にどの製品を推奨するか、およびその理由を尋ねます。見積前にこれらの質問をするサプライヤーは、アプリケーションを理解しています。すぐに見積もりを行うサプライヤーは部品番号を販売していることになり、不一致のリスクが残ります。